
 中文简体
När du anger en ventil för en kritisk processlinje kommer skillnaden mellan en pålitlig avstängning och en farlig crossover ofta ner till några milliliter läckage per minut. Ventilläckagetestning är den systematiska verifieringen av att en ventil kan innehålla processvätskan under tryck – både från att fly till atmosfären och från att passera genom det stängda stängningselementet. Den här guiden förklarar de två grundläggande läckagevägarna, testmetoderna som används vid tillverkning och underhåll, de viktigaste industristandarderna du kommer att stöta på i tekniska specifikationer och hur man använder denna kunskap för att utvärdera en leverantörs kvalitetssäkringsprogram.
Vad är ventilläckagetestning och varför spelar det någon roll?
Ventilläckagetestning är den kontrollerade appliceringen av ett testmedium på en ventil för att verifiera integriteten hos dess tryckgräns och effektiviteten hos dess stängningsmekanism. Den utförs för att bekräfta att en ventil uppfyller metallurgisk sundhet, tillverkningskvalitet och funktionella prestandakrav innan den tas i bruk.
Läckage i en ventil delas in i en av två kategorier:
- Externt läckage —medium som strömmar ut från ventilens inre till den omgivande miljön genom hus, motorhuv, spindeltätningar eller skarvpackningar. Denna typ är alltid oacceptabel i vilken mängd som helst.
- Internt läckage — medium som passerar från högtryckssidan till lågtryckssidan genom det stängda förslutningselementet (skiva, kula, grind eller plugg). Denna typ styrs av acceptansgränser som varierar beroende på ventiltyp, tätningsmaterial och den styrande standarden.
Okontrollerat läckage har direkta driftskonsekvenser. En läckande isoleringsventil i ett värmeväxlartåg tvingar fram oplanerade anläggningsstopp. En passerande ångventil slösar energi kontinuerligt. I kolväte- eller giftiga mediatjänster blir antingen läckagevägen en fråga om personalsäkerhet och miljöefterlevnad. Av dessa skäl är läckagetestning inte en formalitet – det är den primära kvalitetsporten mellan en ventils design och dess fältutbyggnad. API 598 och ISO 5208-standarderna definierar de testprocedurer och acceptanskriterier som oftast refereras till i ventilspecifikationer över hela världen.
Skaltest vs sätesläckagetest: två typer av läckage
Tillverkare och besiktningspersonal utvärderar de två läckagevägarna oberoende, i en fast sekvens och mot olika acceptanskriterier.
Skaltest (tryckgränsintegritet)
Skaltestet, även kallat kroppstest, verifierar att ventilens tryckinnehållande delar – kroppen, motorhuven och deras leder – kan motstå förhöjt tryck utan synligt yttre läckage. Vatten är det typiska testmediet. Provtrycket är vanligtvis 1,5 gånger ventilens nominella tryck vid angiven temperatur, i enlighet med API 598. Acceptanskriteriet är entydigt: inget synligt läckage är tillåtet. All gråt, svettning eller droppbildning på de yttre ytorna utgör ett misslyckande. Stora och högtrycksventiler kräver proportionellt längre hålltider för att tillåta tryckstabilisering och avslöja långsamt läckage.
Sätesläckagetest (täthet av stängningselement)
Sätesläckagetestet verifierar tätningseffektiviteten hos det stängda förslutningselementet mot sätesringarna. Det är här "noll läckage" påståenden måste granskas. Den acceptabla läckagehastigheten beror på tre faktorer:
- Typ av ventil —Glidventiler och kulventiler uppnår i allmänhet snävare avstängning än vridspjällsventiler med liknande tätningsmaterial.
- Tätningsmaterial — Elastomeriska säten (EPDM, PTFE, nitril) kan uppfylla i princip noll läckage enligt API 598 mjuka säten, medan metall-till-metall säten tillåter små men mätbara läckage.
- Styrande standard —API 598 specificerar maximalt tillåtet läckage för varje ventiltyp och nominell storlek; ISO 5208 ger en bredare uppsättning prisklasser som köparen kan välja.
Skaltestet måste slutföras och godkännas innan sätesläckagetestet börjar, eftersom en defekt i tryckgränsen skulle ogiltigförklara varje efterföljande mätning av internt läckage. För ett exempel på hur tätningsintegritet påverkar en specifik produktfamilj, överväg långsamt stängande backventilkonstruktioner , där sätesläckage direkt påverkar förhindrande av återflöde och kontroll av vattenslag i pumpsystem.
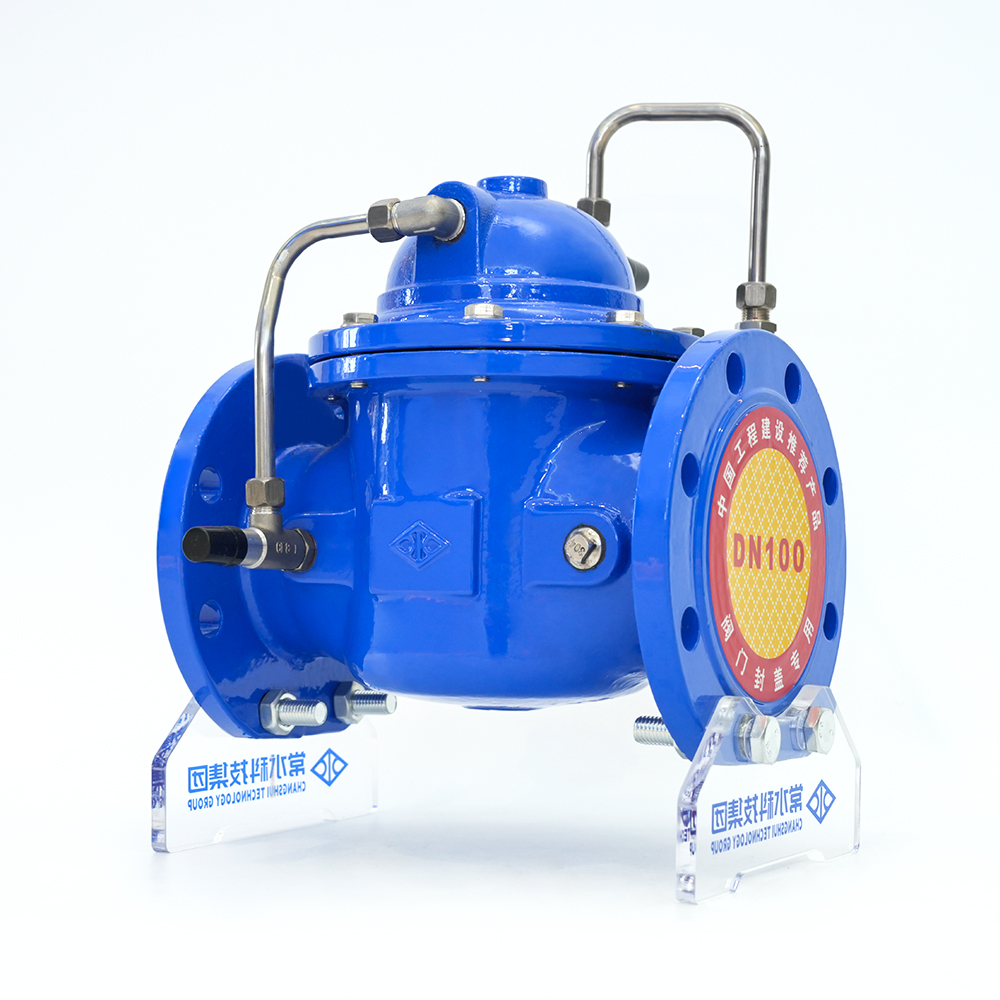 Duktilt järn långsamt stängande backventil 300X-16Q Leverantörer, OEM/ODM Company - Chan Changshui är Kinas anpassade duktilt järn långsamt stängande backventil 300X-16Q leverantörer och OEM/ODM långsam stängande backventil 300X-16Q företag,... Visa produkt →
Hydrostatisk kontra pneumatisk läckagetestning: att välja rätt medium
Valet av testmedium – vätska eller gas – har en avgörande inverkan på säkerhet, känslighet och testpraktik. Ingen av metoderna är universellt överlägsen; det korrekta valet beror på ventilens servicetillstånd, det erforderliga tröskelvärdet för läckagedetektering och testmiljön.
| Parameter | Hydrostatisk testning | Pneumatisk testning |
|---|---|---|
| Typiskt medium | Vatten, ibland med rostskyddstillsatser | Luft, kväve eller inert gas |
| Känslighet för läckagedetektering | Måttlig; vätskeflöde synligt vid större öppningar | Hög; gas strömmar ut genom mikropassager och kan detekteras med tvållösning |
| Säkerhetsrisk | Låg; lagrad energi är minimal på grund av vätskans inkompressibilitet | Hög; komprimerad gas lagrar betydande energi; fel kan vara explosivt |
| Testtrycksövning | Typiskt 1,5 × märktryck | Typiskt 1,1 × nominellt tryck eller lägre, enligt procedurskydd |
| Primär tillämpning | Fabrikstestning av skal och säte för de flesta industriventiler | Syrgasservice, rena torra gassystem och där kvarvarande vätska är förbjuden |
För de flesta ventiltyper i vatten-, ånga-, olje- och gasledningar är hydrostatisk testning den föredragna fabriksmetoden. Vatten är billigt, säkert och lätt att kassera. Den primära nackdelen är behovet av att torka och skydda ventilens inre delar efter testning, särskilt för kroppar av kolstål och segjärn. Pneumatiska tester är reserverade för tjänster där fuktkontamination inte kan tolereras - såsom syretillförselledningar, högrena gassystem eller kryogena applikationer. Om pneumatisk testning krävs bör du se till att testområdet är barrikaderat, personal utesluts och trycket höjs gradvis med en reglerad tillförsel. Den högre känsligheten hos gastestning gör det också till den valda metoden för att upptäcka mycket små sätesläckor i heliummasspektrometriapplikationer, även om sådana metoder vanligtvis används för specialiserade ventiler snarare än standardindustriprodukter.
Viktiga läcktestningsstandarder: API 598, ISO 5208 och Beyond
Att förstå hierarkin av läckageteststandarder hjälper dig att specificera rätt test för din applikation och gör det också möjligt för dig att ställa en leverantör de rätta frågorna om deras fabrikstestprocedurer. Dessa standarder skiljer sig i omfattning, testtryck, hålltider och läckageklassificeringar.
API 598 — Ventilinspektion och test
API 598 är den mest använda standarden för inspektion och testning av isoleringsventiler – grind-, klot-, kul-, back- och fjärilsventiler. Den specificerar testtryck (1,5× klassificering för skal, 1,1× för säte), hålltider och läckagehastighetstabeller. För mjuksittande ventiler kräver API 598 i princip noll läckage. För metalltätade ventiler tillåts en liten tillåten läckagehastighet, baserat på ventilstorlek och typ.
ISO 5208 — Industriventiler: Trycktestning
ISO 5208 introducerar ett mer granulärt klassificeringssystem med läckagehastigheter betecknade från Rate A (inget detekterbart läckage) genom Rate F och vidare. Denna flexibilitet gör det möjligt för en köpare att välja en läckagegrad som matchar deras servicekrav, snarare än att acceptera en enda standard. Till exempel är hastighet A specificerad för isolering med hög integritet, medan hastighet D eller E kan vara acceptabla för icke-kritiska tjänster där ett lätt gråt i sätet kan tolereras. Priset måste uttryckligen överenskommas och skrivas in i köpespecifikationen.
ASME B16.34 — Ventiler: flänsad, gängad och svetsad ände
ASME B16.34 definierar i första hand tryck-temperaturklasser och dimensionsstandarder för flänsade och gängade ventiler. Den innehåller krav för skaltestning, men den tillhandahåller inte heltäckande tabeller för acceptans av sätesläckage. Därför, när en specifikation citerar ASME B16.34, hämtas kriterierna för sätesläckagetest vanligtvis från API 598 eller ISO 5208 som ingår i projektspecifikationen.
MSS SP-61 — Hydrostatisk testning av stålventiler
MSS SP-61 är en sedan länge etablerad teststandard för stålventiler. Dess omfattning liknar API 598. Det finns en liten skillnad i hålltider och acceptanskriterier när de jämförs direkt mot API 598. I praktiken har API 598 ersatt MSS SP-61 i de flesta moderna specifikationer, men du kan fortfarande stöta på MSS SP-61 i äldre projektdokumentation.
ANSI FCI 70-2 — Kontrollventilsätesläckage
ANSI FCI 70-2 (även känd som IEC 60534-4) gäller reglerventiler snarare än isoleringsventiler. Den definierar sex läckageklasser (klass I till VI) som motsvarar olika tätningskonstruktioner, från klass I (metallsäte utan specificerat test) till klass VI (mjukt säte med i huvudsak noll läckage). Om du specificerar en modulerande ventil ersätter denna standard API 598 som den styrande specifikationen för sätesläckage.
När du väljer tillämplig standard, överväg ventiltypen (isolering vs. styrning), industrisektorn (raffinering, vatten, kemikalier, kraft) och köparens projektspecifikation. För flänsade kulventiler i API 598-applikationer , är sätesläckagetestet ett obligatoriskt fabriksacceptanssteg som validerar tätningsprestanda som förväntas av köparen.
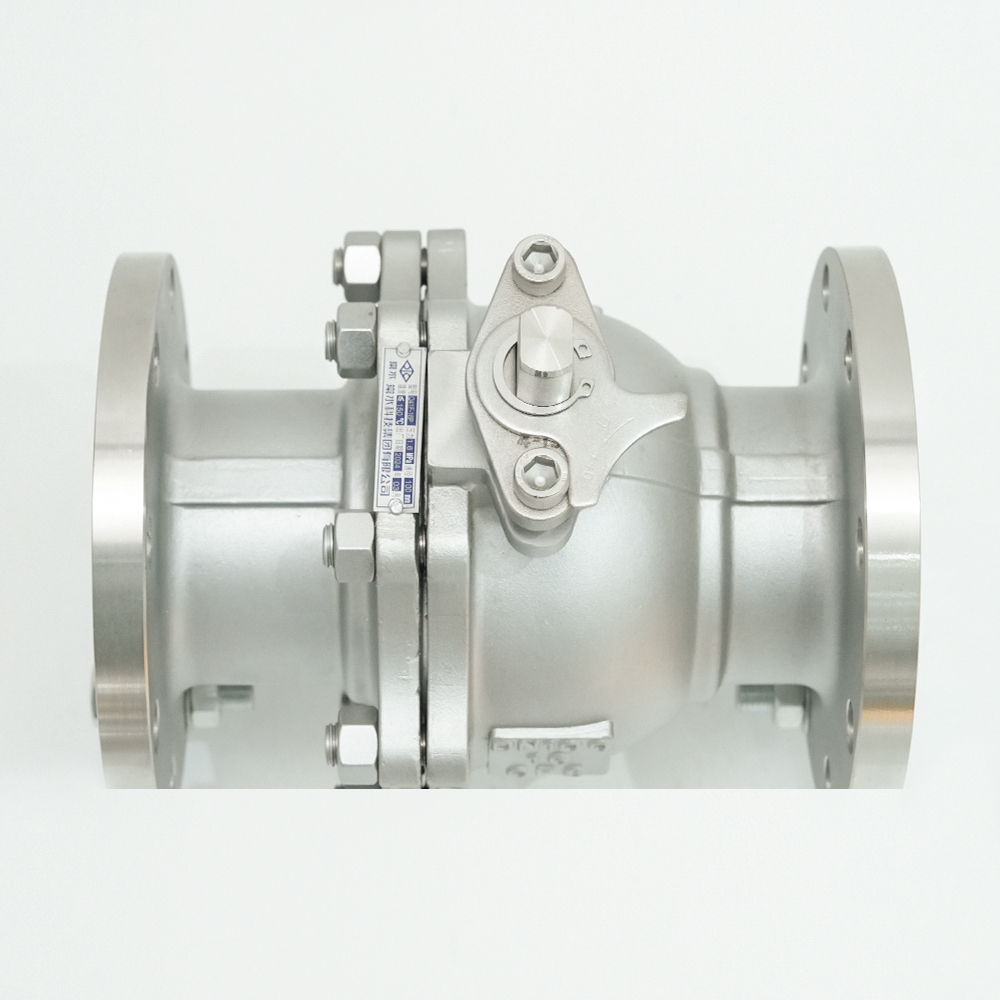 Flänskulventil i rostfritt stål Q41F-16P Leverantörer, OEM/ODM-företag - Changshu Changshui är Kina anpassade rostfritt stål fläns kulventil Q41F-16P leverantörer och OEM / ODM rostfritt stål fläns kulventil Q41F-16P com... Visa produkt →
Steg-för-steg ventilläckagetestningsprocedur
Ett standardläckagetest följer en logisk sekvens som maximerar sannolikheten för att upptäcka defekter samtidigt som risken för skador på ventilen minimeras. Följande steg återspeglar vanlig branschpraxis för hydrostatisk testning:
- Förbered ventilen. Ta bort allt främmande material, glödskal, smuts och bearbetningsspån från ventilens insida. Rengör tätningsytorna noggrant. Kontrollera att ventilen är i helt stängt läge.
- Montera och fyll på. Fäst ventilen på testfixturen med ämnen eller pluggar på de öppna flänsarna. Fyll ventilkaviteten helt med testmediet och se till att all luft ventileras från den högsta punkten.
- Skaltest. Trycksätt ventilen till det föreskrivna värdet (vanligtvis 1,5× märktrycket). Håll under den erforderliga varaktigheten—API 598 anger hålltider som sträcker sig från 15 sekunder för små ventiler (DN ≤ 50) till 120 sekunder för stora ventiler (DN ≥ 600). Inspektera visuellt hela den yttre ytan inklusive kropp, motorhuv och skafttätningsområden. Eventuellt synligt läckage är skäl för avvisning.
- Släpp trycket och förbered för sätestest. Avlufta trycket och orientera sedan ventilen så att stängningselementet är placerat för att ta emot testmediet från önskad sida. För dubbelriktade ventiler kan tillverkaren utföra sätesprovningen i en riktning om konstruktionen inte har en föredragen sätesriktning.
- Sätesläckagetest. Trycksätt ventilen igen till sätestesttrycket (vanligtvis 1,1× det nominella trycket). För mjuksittande ventiler är acceptanskriteriet inget synligt läckage. För ventiler med metallsäte, samla upp läckaget genom nedströmsventilen och mät det mot den tillåtna hastigheten från den gällande standarden.
- Anteckna resultaten. Dokumentera testmediet, testtrycket, hålltid, observerat läckage, omgivningstemperatur och operatörens namn. Denna post är grunden för fabriksprovningscertifikatet.
- Hantering efter test. Töm testmediet, torka ventilkaviteten och applicera korrosionsskydd vid behov. För ventiler med elastiska säten, se till att eventuellt kvarvarande vatten inte förblir i kontakt med tätningsmaterialet under längre perioder.
Vanliga misstag och missuppfattningar vid ventilläckagetestning
Även med en välskriven procedur kan vissa återkommande fel undergräva giltigheten av ett läckagetest. Medvetenhet om dessa fallgropar hjälper både tillverkare och inspektörer att behålla testintegriteten.
Förkorta hålltiden för att påskynda produktionen
Ett kort test på några sekunder kan avslöja en uppenbar översvämning, men det kan inte på ett tillförlitligt sätt exponera ett långsamt sipp genom en liten spricka eller ofullkomlig säte. Hålltiderna som anges i API 598 och ISO 5208 finns för att tillåta att trycket stabiliseras och mikroläckor blir synliga. Avvikelse från den angivna varaktigheten bör behandlas som ett processfel, inte en förbättring av produktionseffektiviteten.
Förvirrar mellantest mellan känslighet och servicevillkor
Hydrostatisk testning med vatten är mindre känslig än pneumatisk testning när den utförs vid liknande tryck, eftersom vattnets högre viskositet och ytspänning motstår flöde genom mikroskopiska passager. Detta gör inte hydrostatisk testning fel – det är den korrekta metoden för de flesta fabrikstester – men det betyder att en ventil som klarar ett lufttest vid lågt tryck fortfarande kan misslyckas med ett hydrostatiskt test vid högt tryck, och vice versa. Testmediet måste matcha riskprofilen och tjänsteapplikationen.
Testa utan att rengöra tätningsytorna
Grus, bearbetningsskräp eller avlagringar på ett ventilsäte kan maskera en läckagebana, vilket ger ett falskt "pass"-resultat som försvinner först efter att ventilen är i drift och skräpet har sopats bort. Rengöring av de invändiga ytorna och tätningsytorna är en obligatorisk förutsättning, inte ett valfritt steg.
Ignorera skillnaden mellan skal- och sätestester
En ventil som klarar ett skaltest har inte kvalificerats för täthet i sätet, och en ventil som klarar ett sätestest vid lågt tryck har inte bevisat att dess tryckgräns är integritet. Varje test verifierar en annan egenskap och har sin egen acceptanströskel.
Förbise temperatureffekter på testtrycket
Hydrostatiska provtryck fastställs för en referenstemperatur. Om testvätskan värms upp under testet – genom pumpenergi eller omgivningsförhållanden – kan trycket stiga över det avsedda värdet. Omvänt kan en kylvätska orsaka att det visade trycket sjunker, vilket leder till ett falskt fel. Låt systemet stabiliseras innan trycket registreras.
Hur ventilläckagetest påverkar ventilkvalitet och leverantörsval
Striktheten i en tillverkares läckagetestprogram är en direkt indikator på deras övergripande kvalitetskultur. En leverantör som utför tester i enlighet med en erkänd standard, dokumenterar resultaten fullständigt och kan förklara sina acceptanskriterier kommer sannolikt att tillämpa samma noggrannhet vid materialval, bearbetning och montering.
När du utvärderar en ventiltillverkare bör du be om mer än ett generiskt uttalande om "testad enligt API 598." En trovärdig fabrikstestrapport innehåller:
- Den specifika standarden (API 598, ISO 5208) och den utgåva som refereras till;
- Det applicerade testtrycket och hålltiden för både skal- och sätestester;
- Den uppmätta läckagehastigheten för sätestestet, snarare än bara en "godkänd/underkänd"-notation;
- Testmediet och omgivningstemperaturen under testning;
- Operatörens identifiering och datum för testet.
Tillverkare med interna metallurgiska laboratorier, dedikerade ventiltestbänkar och spektrokemisk analysutrustning har vanligtvis strängare processkontroll än de som lägger ut testning på entreprenad. Detta är en praktisk punkt för köpare. När du bedömer en potentiell leverantörs ventilsortiment av segjärn , fråga hur deras fabrikstestprotokoll fungerar, vilka läckagetal de har för standardlager och om du kan bevittna testet under ett fabriksacceptansbesök. En ansedd tillverkare kommer att välkomna en sådan granskning.
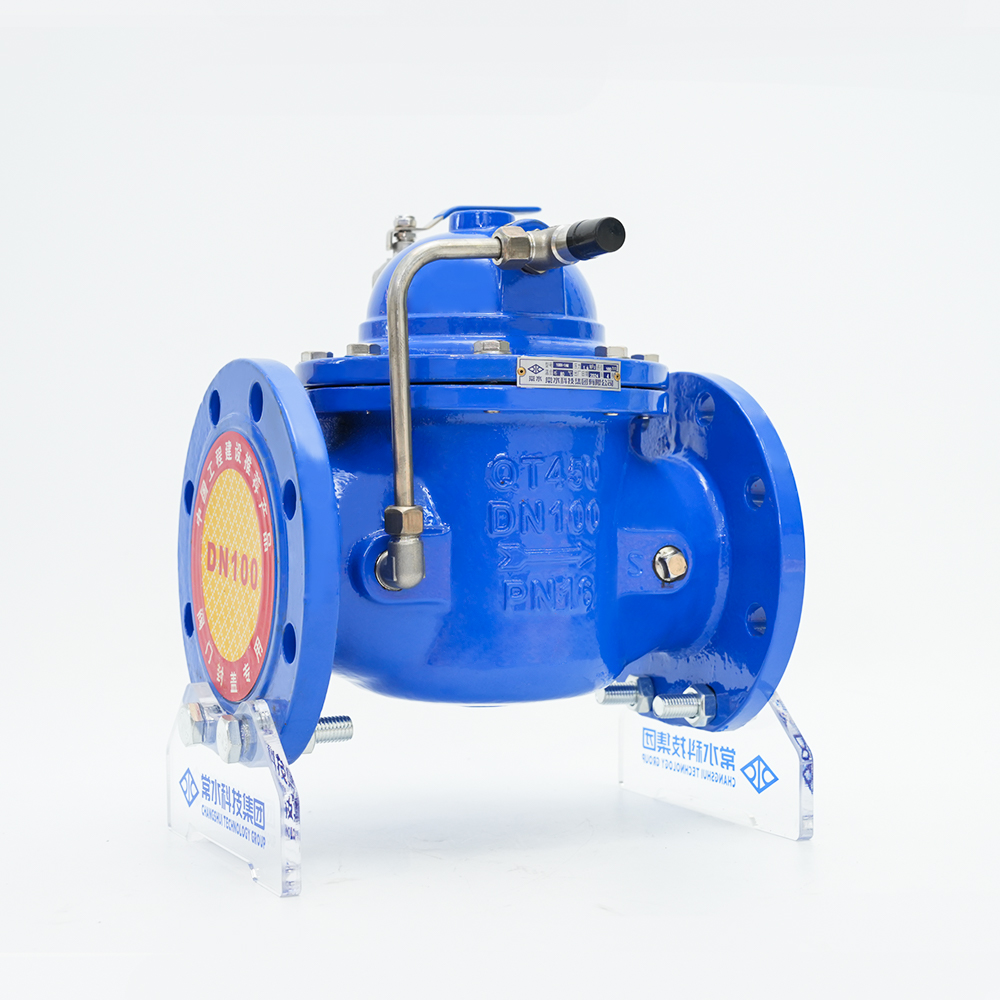 Tillverkare av segjärnsventiler, gjutjärnsventilfabrik Changshui Technology Group Co., Ltd. är Kinas tillverkare av duktilt järnventiler och gjutjärnsventilfabrik, vi erbjuder anpassade duktilt järn... Visa produkt →
Slutsats: Bygg upp förtroende genom rigorösa läcktestning
Ventilläckagetestning är den praktiska bryggan mellan en ventils design och dess pålitliga prestanda i fält. Skillnaden mellan externt läckage (skaltest) och internt läckage (sätestest) är grundläggande, och valet av testmedium – hydrostatiskt kontra pneumatiskt – måste matcha applikationens servicekrav och säkerhetsbegränsningar. De standarder du kommer att stöta på oftast – API 598, ISO 5208, ASME B16.34, MSS SP-61 och ANSI FCI 70-2 – spelar var och en en tydlig roll när det gäller att styra testprocedurer och acceptanskriterier.
Testningen slutar inte vid fabriksporten. Ventiler installerade i kritiska tjänster bör testas om regelbundet som en del av ett förebyggande underhållsprogram, särskilt efter reparation eller demontering. Samma principer om rena tätningsytor, korrekt testtryck och dokumenterade acceptanskriterier gäller i verkstadsmiljön som de gör på produktionsgolvet.
När du skaffar ventiler, använd kunskap om läckagetestning som en del av din leverantörs utvärderingslins. Begär tydlig testdokumentation, verifiera att de angivna acceptanskriterierna överensstämmer med dina servicebehov och förbli uppmärksam på kvalitetssignalerna som en tillverkares testprogram tillhandahåller. En ventil som har klarat ett väl genomfört läckagetest är en ventil som du kan lita på med säkerheten för ditt folk och kontinuiteten i din process.